
 English
 Español
 عربى


آلة الخيوط الذكية
1. تحديد قطر الأنبوب تلقائيًا 2. ضبط الأدوات وإعدادها تلقائيًا 3. ٣. نطاق معالجة الأنابيب: DN15‑DN100 4. وقت ربط يصل إلى 4 ثوانٍ للأنابيب مقاس 15-25...
انظر التفاصيل
محتوى
صانع أنابيب يتحول من المنشار الكاشط إلى منشار منشار القطع البارد للمعادن يلاحظ على الفور شيئًا واحدًا: الطرف المقطوع بارد الملمس والحافة جاهزة تقريبًا للحام. لا يوجد طحن، ولا يتغير لونه إلى اللون الأزرق، ولا ينتظر حتى يبرد الجزء. هذا الاختلاف المباشر - قطع خالٍ من النتوءات ومستقر الأبعاد - هو السبب في أن المناشير الباردة أصبحت المعيار القياسي لمعالجة الفولاذ الهيكلي والأنابيب والألومنيوم ذات الحجم الكبير. إن فهم التفاعل بين الشفرة والسرعة والتغذية يحول المنشار البارد الجيد إلى أصل طويل الأجل ومنخفض التكلفة لكل قطع.
يستخدم منشار القطع البارد شفرة دائرية مسننة مصنوعة من الفولاذ عالي السرعة (HSS) أو شرائح ذات رؤوس من كربيد التنجستن (TCT). تدور الشفرة بمعدل دورة في الدقيقة منخفض نسبيًا ومتحكم فيه - غالبًا ما يتراوح بين 20 إلى 150 م/دقيقة، اعتمادًا على المادة - ويتم تغذية قطعة العمل داخل الشفرة أو يتحرك رأس الشفرة عبر المادة. إن عملية القطع هي عملية تشكيل رقاقة حقيقية، تشبه عملية الطحن: تقوم كل سن بقص شريحة صغيرة على شكل هلال وإخراجها من الشق. ونظرًا لأن معظم الحرارة المتولدة تذهب إلى الشريحة بدلاً من قطعة العمل أو الشفرة، فإن المادة تظل باردة. يتناقض هذا بشكل حاد مع القطع الكاشطة، حيث يحول الاحتكاك كل الطاقة تقريبًا إلى حرارة تدخل إلى الجزء.
تحافظ علب التروس ذات المرحلتين أو محركات الدفع المباشر على عزم دوران ثابت عند سرعات الشفرة المنخفضة. يتم تطبيق سائل التبريد الفيضاني أو التشحيم بأقل كمية (MQL) مباشرة على منطقة القطع لمزيد من التحكم في درجة الحرارة وتدفق الرقائق. والنتيجة هي قطع بتفاوتات مشددة - عادة ± 0.1 ملم على القطر والعمودي - ولا توجد منطقة متأثرة بالحرارة من شأنها أن تغير البنية المجهرية للمعدن أو تسبب تزييفها.
تُبلغ المتاجر التي تتتبع تكلفة الجزء الواحد ووقت التوقف عن العمل عن تحقيق مكاسب واضحة عند الانتقال إلى القطع البارد. الفوائد تتجاوز الحافة النظيفة.
يعتمد أداء المنشار البارد على اختيار الشفرة المناسبة لقطع المعدن. المتغيران الحاسمان هما مادة الأسنان وطبقة الأسنان (الأسنان لكل بوصة، أو TPI). إرشادات عامة:
عندما تكون في شك، فإن المزيد من الأسنان لا يعني قطعًا أفضل. يؤدي الميل الدقيق للغاية في المواد السميكة إلى تعبئة الرقاقة وزيادة التحميل على الشفرة. الهدف هو مشاركة 2-3 أسنان في سمك الجدار.
| مادة | نوع الشفرة | السرعة السطحية (م/دقيقة) | معدل التغذية (مم/دورة) |
|---|---|---|---|
| الفولاذ الطري (قضيب صلب) | HSS، شريحة ثلاثية | 25-35 | 0.05-0.08 |
| أنبوب غير القابل للصدأ 304/316 | الكوبالت HSS أو TCT | 15-25 | 0.04-0.06 |
| سحب الألمنيوم | TCT، الفلوت المصقول | 100-150 | 0.10-0.20 |
| أنبوب من الصلب الكربوني ذو الجدار الرقيق | HSS، خطوة جيدة (10-14 TPI) | 30-40 | 0.04-0.06 |
غالبًا ما يقوم المشغلون بتشغيل المناشير الباردة بسرعة كبيرة، مما يحاكي سلوك العجلة الكاشطة. تعتمد سرعة السطح الصحيحة على المادة وقطر الشفرة. من الأخطاء الشائعة استخدام شفرة مقاس 350 مم في نفس عدد الدورات في الدقيقة مثل شفرة مقاس 250 مم — تتدرج سرعة السطح مع القطر. اضبط السرعة دائمًا بالأمتار في الدقيقة، وليس بعدد الدورات في الدقيقة وحده.
معدل التغذية، الذي يتحكم في سمك الرقاقة، أمر بالغ الأهمية بنفس القدر. تولد التغذية الخفيفة جدًا حرارة من خلال الاحتكاك، مما يؤدي إلى إضعاف الشفرة قبل الأوان. التغذية الثقيلة جدًا تؤدي إلى زيادة الضغط على السن ويمكن أن تسبب كسرًا كارثيًا في الأسنان. الشريحة المثالية هي عبارة عن شريط فضي اللون ملتف بإحكام على الفولاذ، وتشير الرقائق الزرقاء أو البنية إلى الحرارة، ويشير الغبار إلى الاحتكاك. اضبط التغذية حتى تظهر الرقائق لون القش الفضي إلى الفاتح.
يجب أن يصل تطبيق سائل التبريد إلى منطقة القطع، وليس فقط إغراق الشفرة. توفر المبردات شبه الاصطناعية بتركيز 5-8% أفضل توازن بين التبريد وشطف الرقائق. بالنسبة للألمنيوم، يمنع الزيت المستقيم أو رذاذ MQL تراكم الرقائق دون تلطيخ المعدن.
تتوفر المناشير الباردة في عدة أشكال، كل منها يناسب متطلبات الحجم والدقة المحددة.
بالنسبة لمنشآت قطع الأنابيب التي سيتم ربطها لاحقًا، يتم وضع منشار بارد نصف أوتوماتيكي مباشرة قبل محطة الخيوط مما يخلق سير عمل سلسًا. تضمن نهاية المنشار البارد المربعة الخالية من النتوءات تعشيق قالب اللولبة بشكل نظيف، مما يقلل من تآكل القالب ويمنع عمليات إعادة القطع المرفوضة.
في أي خط تصنيع أنابيب، تؤثر جودة الطرف المقطوع بشكل مباشر على عمر أداة اللولبة ودقة شكل الخيط. تدخل نهاية الأنبوب المنشورة على البارد إلى آلة اللولبة بدون مقياس، ولا نتوءات، ولا تشويه خارج الدائرة. يؤدي هذا إلى تقليل الحمل الشعاعي على قوالب الخيوط ويؤدي إلى تفاوتات أكثر إحكامًا للخيوط. تشير العديد من المتاجر التي تجمع بين منشار القطع المعدني البارد وأداة ربط الأنابيب الأوتوماتيكية إلى زيادة بنسبة 20 إلى 30٪ في عمر القالب وذلك ببساطة لأن القوالب لا تقطع الحواف المؤكسدة والخشنة. بالنسبة لعمليات معالجة الأنابيب المجلفنة أو غير القابلة للصدأ، فإن نظافة القطع البارد تمنع أيضًا التلوث والتهيج أثناء الخيوط.
على الرغم من أن المناشير الباردة ليست الخيار الوحيد لتقسيم المعادن، إلا أنها تهيمن على تطبيقات محددة. يعود القرار عادةً إلى المواد وحجم الدفعة واحتياجات التشطيب النهائية.
| الطريقة | جودة القطع | مدخلات الحرارة | أفضل تطبيق |
|---|---|---|---|
| المنشار البارد | خالية من لدغ، مربعة | الحد الأدنى | الأنابيب والأنابيب والمواد الصلبة. حجم كبير؛ شبه جاهز للحام |
| منشار القطع الكاشطة | الخام، نتوء، HAZ | عالية جدا | القطع الميداني، وحديد التسليح، والإصلاحات لمرة واحدة |
| منشار الفرقة | جيد، خشونة طفيفة | منخفض | مواد صلبة كبيرة، وحزم ثقيلة، وتكلفة منخفضة للشفرة |
| بلازما | مشطوف، خبث | عالية | تخفيضات هيكلية خشنة، غير دقيقة |
بالنسبة للأنابيب والمواسير التي يقل قطرها عن 150 مم حيث يتم التخطيط للخيوط أو اللحام لاحقًا، يوفر المنشار البارد أفضل توازن بين السرعة والدقة والتكلفة. المناشير الشريطية تكون أبطأ في القطع؛ تتطلب العجلات الكاشطة خطوة تنظيف. تنتج المناشير الباردة جزءًا جاهزًا للاستخدام مباشرة من الماكينة.
حتى شفرات HSS أو الكربيد المتميزة يمكن أن تفشل مبكرًا إذا تم تجاهل بعض قواعد التشغيل. تشمل المشكلات الأكثر شيوعًا ما يلي:
يمكن لمنشار بارد نصف أوتوماتيكي متوسط المدى بشفرة 350 مم ومشبك هوائي أن يكمل قطع أنبوب من الفولاذ الطري مقاس 50 مم في أقل من 8 ثوانٍ، بما في ذلك المشبك/الفك. خلال نوبة العمل، يكون هذا ما يقرب من 1500 قطعة مقارنة بـ 900-1000 قطعة في المنشار الكاشط، بمجرد مراعاة تغييرات الشفرة والطحن. بفضل العجلة الكاشطة التي تدوم من 100 إلى 200 قطعة فقط وشفرة المنشار البارد التي تدوم 2000 قطعة بين عمليات إعادة الشحذ، فإن توفير العمالة والمواد الاستهلاكية يتزايد. في أحد إحصائيات التحول في العالم الحقيقي، أبلغ أحد متاجر التصنيع عن انخفاض تكاليف المواد الاستهلاكية من 0.22 دولار لكل قطعة إلى 0.07 دولار بعد التحول إلى القطع على البارد - وهو انخفاض بنسبة 68٪ - وانخفض وقت العمل لكل قطعة بنسبة 30٪ بسبب التخلص من إزالة الأزيز.
عادةً ما يتم سداد الاستثمار في الماكينة في غضون 12 إلى 18 شهرًا في عملية نوبة واحدة لقطع أنابيب الفولاذ الكربوني. بالنسبة لمتاجر الفولاذ المقاوم للصدأ والألومنيوم، حيث تكون عملية إزالة الأزيز وإعادة العمل أكثر تكلفة، فغالبًا ما تكون فترة التعادل أقل من 9 أشهر.
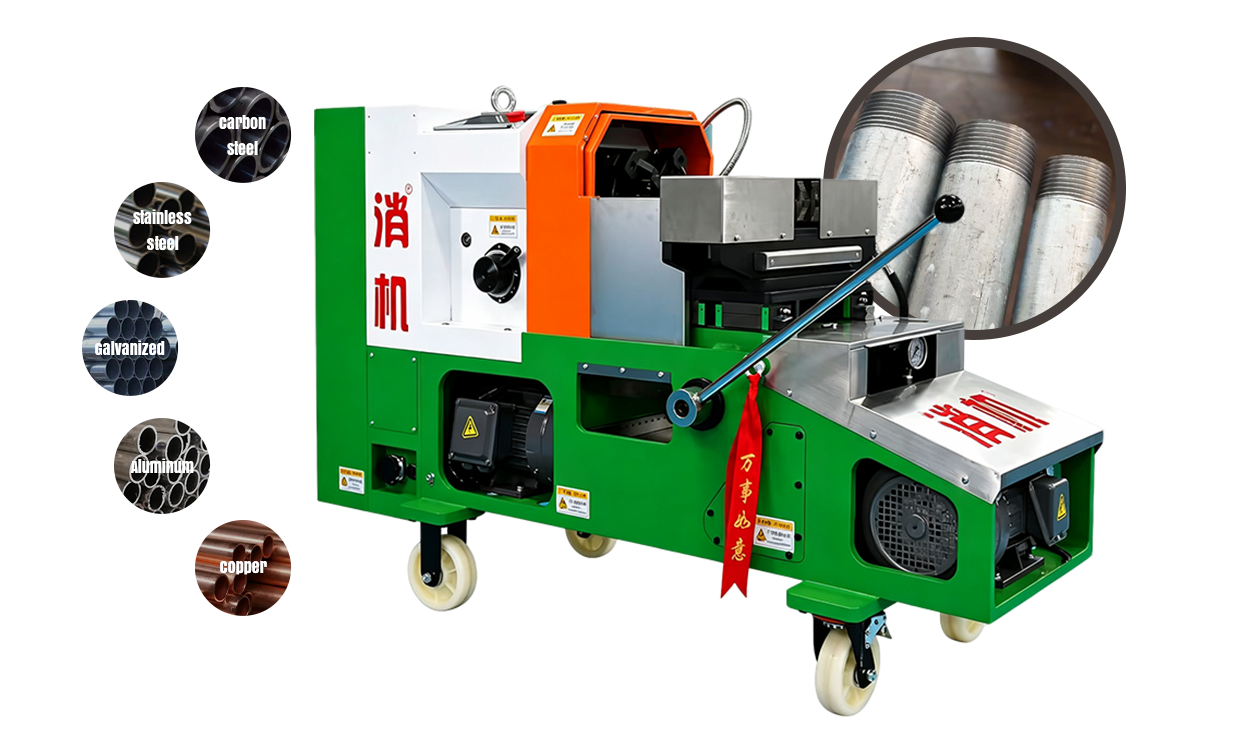
1. تحديد قطر الأنبوب تلقائيًا 2. ضبط الأدوات وإعدادها تلقائيًا 3. ٣. نطاق معالجة الأنابيب: DN15‑DN100 4. وقت ربط يصل إلى 4 ثوانٍ للأنابيب مقاس 15-25...
انظر التفاصيل
1. الضبط الذكي، اللولب الكهربائي 2. توفير العمالة وتحسين الكفاءة 3. التصميم معقول وآمن وموثوق 4. عزم الدوران قابل للتعديل، عودة تلقائية
انظر التفاصيل
ال ضاغط الهواء من سلسلة F1200 تم تصميمه لتوفير إمداد موثوق به وفعال من حيث التكلفة بالهواء المضغوط، والذي يتمثل جوهره في تصميمه عالي الكفاءة الخالي من...
انظر التفاصيل
آلة ربط الأنابيب الكهربائية ثنائية السرعة SQ65 مقاس 2.5 بوصة وقطر 15-65 مم هي أداة صناعية احترافية مصممة لعمليات ربط الأنابيب الدقيقة، مع نطاق عمل مخص...
انظر التفاصيل
مضخة اختبار الضغط الكهربائية 380 فولت هذه هي جهاز احترافي مصمم لاختبار الضغط الهيدروستاتيكي واكتشاف تسرب الأنابيب والصمامات وأوعية الضغط وغيرها من الم...
انظر التفاصيل
مفتاح التأثير بدون فرشاة XJ.580 21V ليثيوم أيون هو أداة صناعية متوسطة التحمل من العلامة التجارية Xiaojia. يتميز بمحرك بدون فرشاة مطور مع عزم دوران أقص...
انظر التفاصيل
مطحنة الزاوية بدون فرشاة عالية المغناطيسية من الليثيوم أيون XJ.908 21V هي مطحنة صناعية من العلامة التجارية Xiaojia. يتميز بمحرك بدون فرشاة عالي المغنا...
انظر التفاصيل
مطحنة الزاوية بدون فرشاة عالية المغناطيسية من الليثيوم أيون XJ.918 21V هي مطحنة صناعية شديدة التحمل من العلامة التجارية Xiaojia. يتميز بمحرك بدون فرشا...
انظر التفاصيل
المنشار الدائري بدون فرشاة عالي المغناطيسية من أيونات الليثيوم XJ.853 21V هو منشار دائري محمول باليد من الدرجة الصناعية من العلامة التجارية Xiaojia. ي...
انظر التفاصيل
المنشار الكهربائي بدون فرشاة XJ.204 16V مقاس 4 بوصات هو منشار كهربائي مدمج يعمل بأيون الليثيوم من العلامة التجارية Xiaojia. يتم تشغيله بواسطة محرك بدو...
انظر التفاصيل
حقوق الطبع والنشر © بواسطة Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd الحقوق محفوظة. مصنعي خيوط الأنابيب
